Résumé
Une tolérance définit l’écart admissible autour d’une cote nominale sur un plan technique. En usinage plastique, cet écart se lit et se spécifie comme en métallurgie (normes ISO 2768 et ISO 286), mais le comportement propre des polymères, dilatation thermique, absorption d’humidité, fluage, réduit ce qui est réellement atteignable sans surcoût. Ce guide explique comment coter une tolérance sur un plan, quelles valeurs restent réalistes selon la matière, et comment éviter de sur-spécifier une pièce qui n’en a pas besoin.
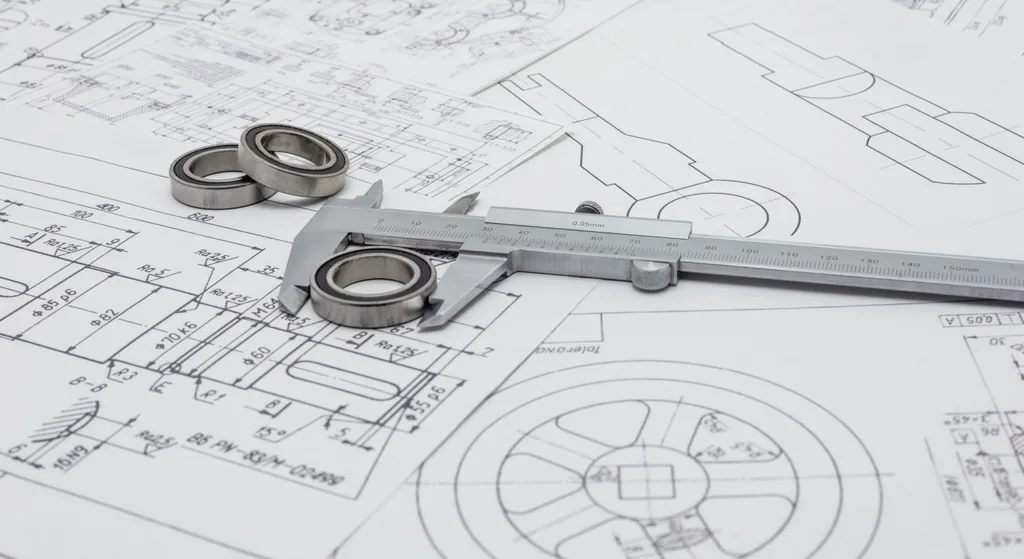
Qu’est-ce qu’une tolérance en usinage plastique ?
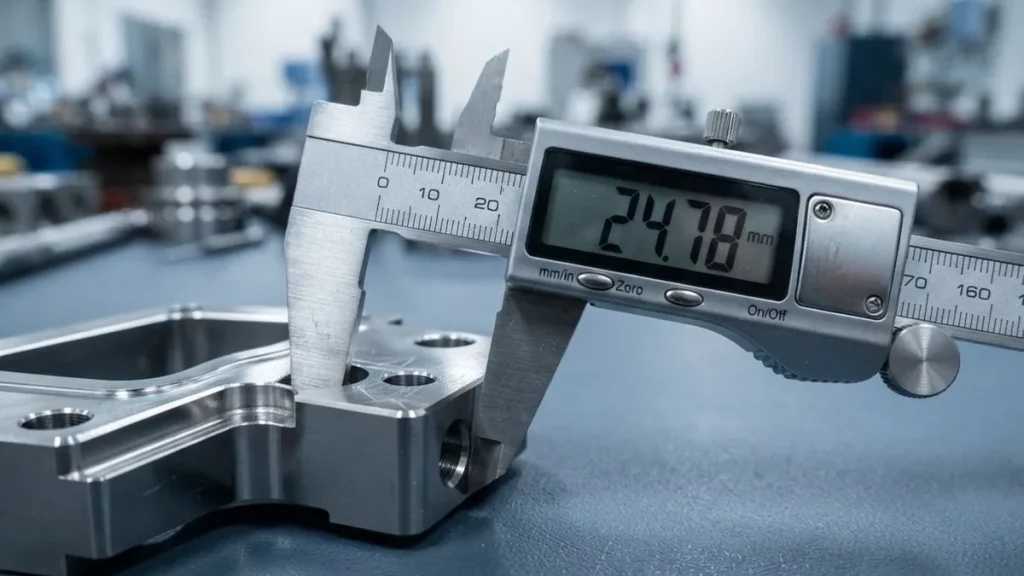
Une tolérance est l’intervalle de variation accepté autour d’une dimension nominale, par exemple 50 mm ± 0,1 mm signifie qu’une pièce mesurant entre 49,9 et 50,1 mm est conforme. Cette définition ne diffère pas de celle utilisée en usinage métal. Ce qui change, c’est la marge de manœuvre réelle : un polymère se déforme, se dilate et vieillit différemment d’un alliage métallique, ce qui influence directement la tolérance qu’il est raisonnable d’inscrire sur un plan.
Notre article Usinage plastique de précision : enjeux et applications industrielles détaille l’autre versant de la précision, l’état de surface (Ra) et la stabilité dimensionnelle dans le temps. Ce guide-ci se concentre sur la cotation et son impact économique.
Comment coter une tolérance sur un plan technique ?
Deux normes internationales encadrent la cotation dimensionnelle en fabrication mécanique : ISO 286, qui définit les classes de qualité IT (International Tolerance) utilisées pour les ajustements fonctionnels, et ISO 2768, qui fixe des tolérances générales par défaut pour toutes les cotes non tolérancées individuellement sur un plan.
ISO 2768 se décline en deux parties. La première (ISO 2768-1) couvre les dimensions linéaires et angulaires selon quatre classes : f (fine), m (moyenne), c (grossière) et v (très grossière). La seconde (ISO 2768-2) couvre les tolérances géométriques (planéité, perpendicularité, rectitude) selon trois classes : H, K et L. La désignation la plus courante sur un plan, ISO 2768-mK, combine une classe dimensionnelle moyenne avec une classe géométrique normale.
À titre indicatif, les écarts admissibles pour les dimensions linéaires selon ISO 2768-1 sont les suivants :
| Plage dimensionnelle | Classe f (fine) | Classe m (moyenne) | Classe c (grossière) |
|---|---|---|---|
| 3 à 6 mm | ± 0,05 mm | ± 0,10 mm | ± 0,30 mm |
| 6 à 30 mm | ± 0,10 mm | ± 0,20 mm | ± 0,50 mm |
| 30 à 120 mm | ± 0,15 mm | ± 0,30 mm | ± 0,80 mm |
| 120 à 400 mm | ± 0,20 mm | ± 0,50 mm | ± 1,20 mm |
Valeurs simplifiées à titre indicatif. Le texte intégral de la norme fait référence pour un projet engageant.
Pour un usinage de précision, la classe m (moyenne) constitue un point de départ raisonnable pour la majorité des pièces mécaniques. La classe f (fine) se réserve aux cotes fonctionnelles critiques (assemblage, centrage, étanchéité), et seulement pour celles-ci : appliquer une classe fine à l’ensemble d’un plan par prudence est la première cause de surcoût évitable.
Quelles tolérances sont réalistes en usinage plastique CNC ?
La réponse dépend de la matière. Certains plastiques techniques, POM et PET notamment, offrent une très bonne stabilité dimensionnelle et peuvent atteindre des tolérances serrées de l’ordre de ± 0,05 mm sur des cotes fonctionnelles. D’autres matières, PA6G non chargé, PTFE ou PMMA, présentent une plage de tolérance réaliste plus large en raison d’une dilatation thermique ou d’une absorption d’humidité plus marquées.
| Matière | Tolérance standard réaliste | Tolérance serrée atteignable | Facteur limitant principal |
| POM (Delrin) | ± 0,10 à 0,15 mm | jusqu’à ± 0,05 mm | Dilatation thermique modérée |
| PA6G (polyamide coulé) | ± 0,15 à 0,20 mm | ± 0,08 à 0,10 mm | Absorption d’humidité |
| PMMA | ± 0,10 à 0,15 mm | ± 0,05 mm | Sensibilité thermique, fragilité |
| PTFE | ± 0,20 à 0,30 mm | > ± 0,10 mm, avec conditionnement | Dilatation thermique élevée, transitions de phase |
| PEEK | ± 0,08 à 0,10 mm | ± 0,03 à 0,05 mm | Bonne stabilité, coût matière |
Ordres de grandeur génériques issus de pratiques sectorielles, donnés à titre indicatif.
Ces valeurs restent des repères de dimensionnement de projet, pas des engagements contractuels : la géométrie de la pièce, l’épaisseur des parois et le type de cote (diamètre, entraxe, épaisseur) font varier ce qui est réellement atteignable d’un cas à l’autre.
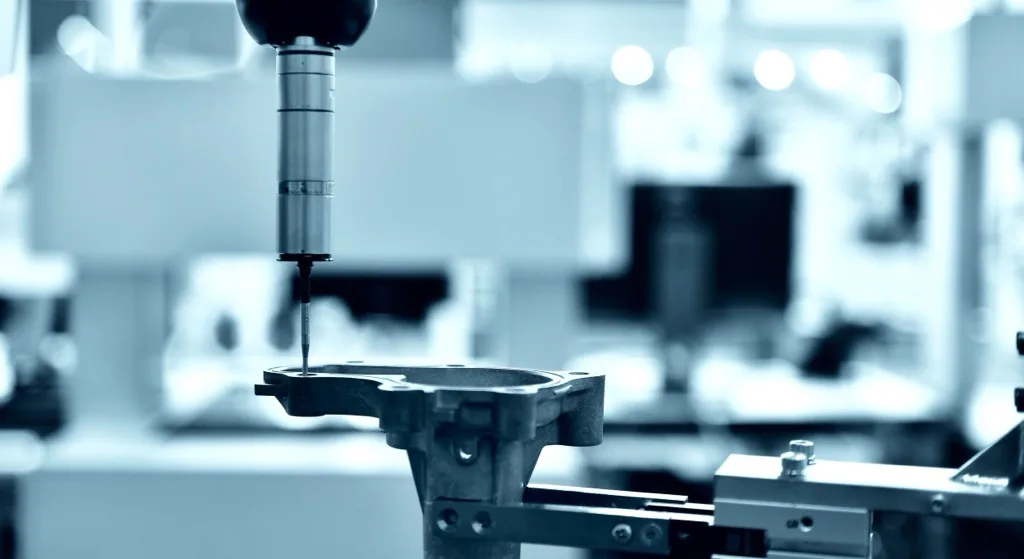
Pourquoi le plastique complique la tenue de tolérance par rapport au métal
Trois phénomènes physiques expliquent pourquoi une tolérance qui semble anodine en acier devient exigeante en plastique.
La dilatation thermique d’un polymère est souvent dix fois supérieure à celle de l’acier. Sur une pièce de 100 mm en PTFE, un écart de 20 °C entre température d’usinage et température d’utilisation peut à lui seul déplacer la cote de plusieurs dixièmes de millimètre, un ordre de grandeur suffisant pour sortir d’une tolérance serrée.
L’absorption d’humidité touche particulièrement le nylon (PA6, PA6G), dont les dimensions évoluent après mise en service selon le taux d’hygrométrie ambiant. Le POM et le PTFE y sont beaucoup moins sensibles.
Le fluage, cette déformation lente sous charge soutenue, concerne surtout les pièces plastiques maintenues en contrainte prolongée (brides, écrous de serrage). Il s’ajoute aux deux premiers facteurs plutôt qu’il ne s’y substitue.
Notre article sur l’usinage plastique de précision détaille ces mécanismes et leur lien avec l’état de surface. Pour la cotation, retenir l’essentiel : préciser la température d’utilisation réelle de la pièce sur le plan permet à l’atelier d’anticiper ces écarts plutôt que de les découvrir au contrôle final.
Quel est l’impact d’une tolérance serrée sur le prix et le délai ?
Une tolérance plus serrée augmente le coût pour trois raisons cumulatives. Le temps d’usinage s’allonge, des passes de finition supplémentaires et des vitesses de coupe réduites étant nécessaires pour limiter l’échauffement et les contraintes résiduelles. Le contrôle qualité se renforce, avec des instruments de mesure plus précis et des relevés plus fréquents. Le taux de rebut progresse mécaniquement, une pièce hors tolérance en fabrication serrée coûtant plus cher à reprendre ou à recommencer qu’une pièce en tolérance standard.
Pour les matières sensibles à la dilatation (PTFE notamment) ou aux contraintes internes, un conditionnement thermique préalable à l’usinage peut aussi s’ajouter au processus : la pièce est stabilisée en température avant la mise en machine pour limiter les reprises dimensionnelles après contrôle. Cette étape a un coût, mais elle évite des rebuts plus coûteux sur des tolérances serrées.
En pratique, passer d’une tolérance standard (classe m) à une tolérance fine (classe f) sur l’ensemble d’un plan peut alourdir sensiblement le coût de la pièce, alors qu’une classe fine réservée aux seules cotes fonctionnelles critiques limite ce surcoût à ce qui apporte réellement une valeur fonctionnelle.
Comment éviter de sur-spécifier une tolérance sur votre plan ?
Avant de coter serré une dimension, cinq questions permettent de vérifier que la tolérance demandée correspond à un besoin fonctionnel réel et non à une prudence par défaut.
-
Rôle fonctionnel de la cote
Cette cote participe-t-elle directement à un assemblage, un centrage ou une étanchéité, ou est-elle décorative ou secondaire ?
-
Température d’utilisation
Quelle est la température d’utilisation réelle de la pièce en service, et diffère-t-elle de la température de contrôle en atelier ?
-
Exposition à l’humidité
La pièce sera-t-elle exposée à l’humidité ou immergée, ce qui orienterait vers un plastique moins sensible plutôt que vers une tolérance plus serrée ?
-
Tolérance générale suffisante
Une tolérance ISO 2768 générale (classe m) suffit-elle pour cette cote, ou une tolérance individuelle est-elle réellement justifiée ?
-
Gain fonctionnel / surcoût
Le gain fonctionnel d’une tolérance plus serrée compense-t-il le surcoût de contrôle et de temps machine qu’elle entraîne ?
- Vous avez un plan à faire coter ? Demander un devis →
Un échange avec le bureau d’études de l’atelier en amont du lancement, plutôt qu’au moment du devis, permet souvent d’ajuster ces cotes sans remettre en cause la fonction de la pièce. Notre page étude et fabrication présente cet accompagnement en amont.
Coter juste, dès la conception
Une tolérance bien choisie n’est ni la plus serrée possible, ni la plus large par prudence : c’est celle qui correspond à la fonction réelle de la pièce, à son environnement d’utilisation et à la matière retenue. Un échange avec l’atelier en amont du plan évite le surcoût d’une cotation trop prudente comme le risque d’une pièce hors fonction.
Pour un choix de matière adapté à vos contraintes de tolérance, notre page matériaux plastiques détaille les propriétés de chaque famille.